
যে কেউ পাউডার বিছানার পাশে দাঁড়িয়ে বছরের পর বছর কাটিয়েছে সে আপনাকে একই জিনিস বলবে: মেশিনটি মনোযোগ দেয়, কিন্তু পাউডারটি ফলাফল নির্ধারণ করে। অ্যাডিটিভ ম্যানুফ্যাকচারিং পাউডারগুলি কোনও পণ্য ফিলার নয় — এগুলি ইঞ্জিনিয়ারড ফিডস্টক, এবং তাদের রসায়ন, কণার আকার বিতরণ, আকৃতি এবং পরিচ্ছন্নতা আপনার তৈরি প্রতিটি অংশের সাথে ভ্রমণ। তাদের সঠিক পান এবং প্রক্রিয়াটি অনুমানযোগ্য হয়ে ওঠে। তাদের ভুল ধরুন এবং আপনি porosity তাড়া আপনি ব্যাখ্যা করতে পারবেন না সপ্তাহ ব্যয়.
আমরা খাদ পাউডার তৈরি করতে এবং ক্ল্যাডিং, স্প্রে এবং পরিধানের অংশ তৈরিতে কাজ করতে দীর্ঘ সময় ব্যয় করেছি, তাই এই নির্দেশিকাটি ব্রোশারের পরিবর্তে দোকানের ফ্লোর থেকে লেখা হয়েছে। এই পাউডারগুলি কী তা কভার করে, মূল পরিবারগুলি কীভাবে আলাদা, কোন নির্দিষ্টকরণগুলি আসলে গুরুত্বপূর্ণ এবং আপনি যে প্রক্রিয়াটি চালান তার সাথে কীভাবে একটি পাউডার মেলে।
কি সংযোজন উত্পাদন পাউডার আসলে
পাউডার-ভিত্তিক সংযোজন উত্পাদনে, একটি ধাতব পাউডার একটি শক্ত অংশে স্তর দ্বারা একত্রিত হয়। বাইন্ডিং মেশিনের উপর নির্ভর করে বিভিন্ন উপায়ে ঘটে: একটি লেজার বা ইলেক্ট্রন রশ্মি পাউডার বেড ফিউশনে প্রতিটি স্তরকে গলিয়ে দেয়, একটি প্রিন্ট হেড সিন্টারিং করার আগে বাইন্ডার জেটিংয়ে বাইন্ডার জমা করে এবং একটি ফোকাসড শক্তির উত্স পাউডারকে গলে দেয় কারণ এটি নির্দেশিত শক্তি জমাতে অগ্রভাগের মাধ্যমে খাওয়ানো হয়।
এটি প্রচলিত পাউডার ধাতুবিদ্যা থেকে আলাদা করা মূল্যবান। প্রেস-এন্ড-সিন্টার পিএম অনিয়মিত, কৌণিক কণা সহ্য করে কারণ পাউডার গরম করার আগে উচ্চ চাপে সংকুচিত হয়। সংযোজন প্রক্রিয়াগুলি সাধারণত এটি করতে পারে না। পাউডারটিকে প্রবাহিত হতে হবে, একটি পাতলা, সমান স্তরে ছড়িয়ে দিতে হবে এবং এক স্তর থেকে পরের স্তরে ধারাবাহিকভাবে শক্তি শোষণ করতে হবে। এই কারণেই AM ফিডস্টক প্রায় সবসময় গ্যাস বা প্লাজমা পরমাণুযুক্ত, গোলাকার এবং শক্তভাবে গ্রেড করা হয় — প্রক্রিয়া পদার্থবিজ্ঞান এটির দাবি করে, বিপণনের নয়।
জানার মতো একটি ব্যবহারিক ওভারল্যাপও রয়েছে। লেজার ক্ল্যাডিং এবং থার্মাল স্প্রে করার জন্য বিকশিত পাউডারগুলি প্রিন্টার পাউডারগুলির ঘনিষ্ঠ কাজিন: একই অ্যাটোমাইজেশন রুট, একই ধাতুবিদ্যা, প্রায়শই একটি ভিন্ন আকারের কাটা। একজন সরবরাহকারী যিনি উভয় পক্ষই বোঝেন তিনি সাধারণত আপনাকে অনেক ট্রায়াল এবং ত্রুটি বাঁচাতে পারেন।
প্রধান পাউডার পরিবার এবং কি প্রতিটি এ ভাল
বেশিরভাগ শিল্প এএম পাউডার মুষ্টিমেয় পরিবারের মধ্যে পড়ে। নীচের টেবিলটি একটি রুক্ষ মানচিত্র, একটি নিয়ম বই নয় — প্রতিটি পরিবারের মধ্যে কয়েক ডজন গ্রেড রয়েছে এবং গ্রেডটি পরিবারের নামের চেয়ে অনেক বেশি গুরুত্বপূর্ণ।
| পাউডার পরিবার | সাধারণ শক্তি | যেখানে এটি সাধারণত ব্যবহৃত হয় |
|---|---|---|
| লোহা-ভিত্তিক | খরচ-কার্যকর, ভাল কঠোরতা, পোস্ট-প্রক্রিয়া সহজ | সাধারণ মেশিনের যন্ত্রাংশ, টুলিং, ইস্পাত উপাদানের ক্ল্যাডিং |
| নিকেল-ভিত্তিক | জারা প্রতিরোধের, কঠোরতা, ভাল উচ্চ-তাপমাত্রা আচরণ | রাসায়নিক এবং প্রক্রিয়া সরঞ্জাম, মহাকাশ-সংলগ্ন অংশ, ক্ল্যাডিং |
| নিকেল-ভিত্তিক superalloy | শক্তি উচ্চ তাপমাত্রা, অক্সিডেশন প্রতিরোধের মধ্যে বজায় রাখা | হট-সেকশনের উপাদান, চুল্লি হার্ডওয়্যার, শক্তি সরঞ্জাম |
| কোবাল্ট-ভিত্তিক | পরিধান প্রতিরোধের, গরম কঠোরতা, galling প্রতিরোধের | ভালভ আসন, স্ক্রু, পাম্পের অংশ, হার্ডফেসিং এবং ক্ল্যাডিং |
| তামা-ভিত্তিক | তাপ এবং বৈদ্যুতিক পরিবাহিতা | তাপ সিঙ্ক, আনয়ন উপাদান, পরিবাহী সন্নিবেশ |
| কার্বাইড কম্পোজিট | খুব উচ্চ কঠোরতা, চমৎকার ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান জীবন | কাটা এবং খনির সরঞ্জাম, প্লেট পরিধান, লেপ স্তর |
| সিরামিক এবং অক্সাইড | তাপীয় বাধা, নিরোধক, রাসায়নিক জড়তা | প্লাজমা-স্প্রে করা আবরণ, উচ্চ-তাপমাত্রা পৃষ্ঠ |
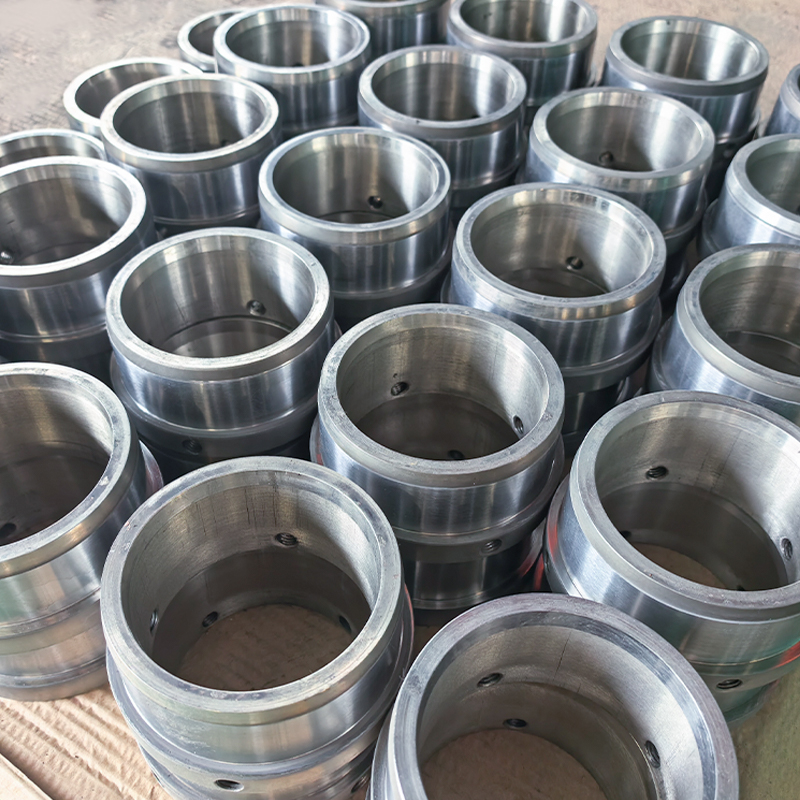
কোবাল্ট-ভিত্তিক অ্যালয়গুলি একটি বিশেষ উল্লেখের দাবি রাখে কারণ তারা পরিধান সুরক্ষার ওয়ার্কহরস। যেখানে একটি অংশ ঘষে, স্লাইড বা গরম ঘষিয়া তুলিয়া ফেলিতে সক্ষম সংস্পর্শ দেখে, একটি কোবাল্ট গ্রেড প্রায়ই কঠিন কিন্তু আরও ভঙ্গুর বিকল্পগুলিকে ছাড়িয়ে যায়। আমরা এই পাউডারগুলির একটি বিস্তৃত পরিসর সুনির্দিষ্টভাবে রাখি কারণ একই উপাদান একটি প্রিন্টার এবং একটি ওয়েল্ডিং টর্চ উভয়ই পরিবেশন করে।
 পরিধান এবং উচ্চ-তাপমাত্রা পরিষেবার জন্য কোবাল্ট-ভিত্তিক খাদ পাউডার ভালভ, ডাই, রোটর এবং ওভারলে পরিধানের জন্য 28-53 HRC বিস্তৃত SD-Co গ্রেডগুলি ব্রাউজ করুন; শারীরিক আচরণের মূল্যায়ন করার আগে রসায়ন এবং কণা কাটার তুলনা করুন। পণ্য দেখুন →
কণার আকার, আকৃতি এবং বিশেষ উল্লেখ যা গুরুত্বপূর্ণ
দুটি পাউডার অভিন্ন রসায়ন শংসাপত্র বহন করতে পারে এবং মেশিনে সম্পূর্ণ ভিন্নভাবে আচরণ করতে পারে। পার্থক্যটি সাধারণত শারীরিক বৈশিষ্ট্যের মধ্যে থাকে এবং এইগুলিই আমরা যেকোনো নতুন গ্রাহকের সাথে প্রথমে আলোচনা করি।
একটি পাউডার স্পেসিফিকেশন পড়া
- কণা আকার বিতরণ: কাটা স্তর পুরুত্ব এবং মেশিন মেলে আছে. একটি 15-45 µm কাট সূক্ষ্ম পাউডার বিছানা সিস্টেমের জন্য উপযুক্ত; 45-105 µm নির্দেশিত শক্তি জমা এবং ইলেক্ট্রন মরীচি কাজের জন্য আরও সাধারণ।
- গোলাকারতা এবং পৃষ্ঠের গঠন: গোলাকার, মসৃণ কণাগুলি সমানভাবে ছড়িয়ে পড়ে এবং ভালভাবে প্রবাহিত হয়। স্যাটেলাইট এবং অনিয়মিত টুকরা স্ট্রিকিং এবং অসামঞ্জস্যপূর্ণ গলে কারণ.
- প্রবাহের হার এবং আপাত ঘনত্ব: এগুলি আপনাকে বলে যে পাউডারটি হপার এবং রিকোটারে কীভাবে আচরণ করবে, কেবল একটি ডেটাশিটে নয়।
- অক্সিজেন এবং নাইট্রোজেন সামগ্রী: দুর্বল নমনীয়তা এবং ঝালাই ত্রুটির একক সবচেয়ে সাধারণ লুকানো কারণ।
- কণার অভ্যন্তরে পোরোসিটি: অভ্যন্তরীণ শূন্যতা গলে যেতে পারে এবং পরে অংশে গ্যাসের ছিদ্র হিসাবে উপস্থিত হতে পারে।
- আর্দ্রতা এবং দূষণ: বিশেষত হাইগ্রোস্কোপিক গ্রেডের সাথে এবং দীর্ঘ স্টোরেজের পরে গুরুত্বপূর্ণ।
আপনি যদি ডিস্ট্রিবিউশন বক্ররেখা প্রকৃত বিল্ড আচরণকে কীভাবে প্রভাবিত করে সে সম্পর্কে আরও গভীরে যেতে চান, আমাদের নোট কণা আকার বিতরণ ব্যবহারিক পরিণতির মধ্য দিয়ে চলে।
কিভাবে পাউডার তৈরি করা হয়
প্রায় প্রতিটি এএম-গ্রেড ধাতব পাউডার একটি গলিত দিয়ে শুরু হয়। গ্যাস অ্যাটমাইজেশন ভেঙ্গে যায় যা উচ্চ-চাপের নিষ্ক্রিয় গ্যাসের সাথে ফোঁটায় গলে যায় এবং তাদের কাছাকাছি-গোলাকার কণাতে দৃঢ় করে — নিকেল, কোবাল্ট এবং আয়রন গ্রেডের জন্য সবচেয়ে সাধারণ পথ। জল পরমাণুকরণ সস্তা এবং দ্রুত কিন্তু অনিয়মিত আকার তৈরি করে, তাই এটি প্রধানত প্রেস-এন্ড-সিন্টার এবং কিছু ক্ল্যাডিং অ্যাপ্লিকেশনের জন্য ব্যবহৃত হয়। প্লাজমা অ্যাটমাইজেশন এবং সেন্ট্রিফিউগাল অ্যাটমাইজেশন অত্যন্ত গোলাকার, কম-স্যাটেলাইট পাউডার তৈরি করে, যে কারণে তারা আরও বেশি চাহিদাযুক্ত টাইটানিয়াম এবং সুপারঅ্যালয় বাজারে আধিপত্য বিস্তার করে।
পরমাণুকরণ পদক্ষেপটি কেবল অর্ধেক গল্প। সিভিং, শ্রেণীবিভাগ, মিশ্রন এবং প্যাকেজিং নির্ধারণ করে যে আপনি যে স্পেসিফিকেশনটি পেয়েছেন তা আপনার অর্ডার করা স্পেসিফিকেশনের সাথে মেলে কিনা। আমাদের নিজস্ব প্ল্যান্টে পাউডারটি কাঁচা গলে যাওয়া থেকে শেষ পর্যন্ত চালিত পণ্য পর্যন্ত তৈরি করা হয়, যা অক্সিজেন সংগ্রহ এবং ক্রস-ব্যাচের বৈচিত্র নিয়ন্ত্রণে রাখার একমাত্র উপায়।
আপনার প্রক্রিয়ায় পাউডার ম্যাচিং
সর্বজনীনভাবে কোন "সেরা" পাউডার নেই — শুধুমাত্র একটি প্রক্রিয়া, একটি জ্যামিতি এবং একটি খরচ লক্ষ্যের জন্য সবচেয়ে উপযুক্ত। পাউডার বেড ফিউশন সূক্ষ্ম, মুক্ত-প্রবাহিত কাট এবং কম অক্সিজেন চায়। নির্দেশিত শক্তি জমা অনেক বেশি আকার সহনশীল কিন্তু ফিড সামঞ্জস্যের জন্য সংবেদনশীল। লেজার ক্ল্যাডিং মাঝখানে কোথাও বসে থাকে এবং সাধারণত একটি মোটা, শক্তভাবে নিয়ন্ত্রিত কাটা দিয়ে সবচেয়ে ভাল কাজ করে যাতে গলে যাওয়া পুল গতিতে স্থিতিশীল থাকে।
এটি নির্মাণের পরে কী হবে তা ভাবতেও সহায়তা করে। একটি গ্রেড যা মেশিন সুন্দরভাবে পালিশ করা হবে এমন একটি অংশের জন্য একটি খারাপ পছন্দ হতে পারে এবং চমৎকার পরিধান প্রতিরোধের একটি গ্রেড শেষ করা কঠিন হতে পারে। পোস্ট-প্রসেসিং রুট প্রাথমিকভাবে সিদ্ধান্ত নেওয়া সাধারণত দুই বা তিন প্রার্থীর জন্য পাউডার পছন্দকে সংকুচিত করে।
 নিকেল, কোবাল্ট এবং আয়রনে লেজার ক্ল্যাডিং অ্যালয় পাউডার নিকেল-, কোবাল্ট- এবং আয়রন-ভিত্তিক পাউডার প্লাস কার্বাইড কম্পোজিট, 53-150 µm কাট এবং কঠোরতা রেঞ্জ সহ, পোস্ট-প্রসেসিং পরিকল্পনা করার আগে গ্রেডগুলিকে শর্টলিস্ট করতে পর্যালোচনা করুন। পণ্য দেখুন →
পুনঃব্যবহার, পরিচালনা এবং মান নিয়ন্ত্রণ
পাউডার ব্যয়বহুল, তাই প্রায় সবাই এটি পুনরায় ব্যবহার করে। এটা ঠিক আছে, সীমার মধ্যে। প্রতিটি চক্র উপাদানটিকে তাপ, আর্দ্রতা এবং পরিচালনার জন্য উন্মুক্ত করে এবং অক্সিজেন ঊর্ধ্বমুখী হওয়ার সময় জরিমানা ভগ্নাংশ বৃদ্ধি পায়। একটি কার্যকর পদ্ধতি এই মত দেখায়:
- প্রতি ব্যাচের পুনর্ব্যবহার চক্রের সংখ্যা ট্র্যাক করুন এবং বিল্ডের সাথে এটি রেকর্ড করুন।
- প্রতিটি নির্মাণের পরে পুনরায় চালু করুন এবং মূল কাটার বিপরীতে বিতরণ পরীক্ষা করুন।
- এটি স্থিতিশীল বলে ধরে না নিয়ে পর্যায়ক্রমে অক্সিজেনের পরিমাণ পরিমাপ করুন।
- সীলমোহরযুক্ত, শুকনো এবং পরিষ্কারভাবে লেবেলযুক্ত স্টোর — অ্যালয় গ্রেডের মধ্যে ক্রস-দূষণ সনাক্ত করার চেয়ে অনেক সহজ।
- অভ্যাস নয়, প্রমাণের ভিত্তিতে ব্যাচ অবসর নিন।
জটিল অংশগুলির জন্য, একটি সাধারণ ইনকামিং পরিদর্শন রুটিন — রসায়ন, বিতরণ, প্রবাহ, এবং ম্যাগনিফিকেশনের অধীনে একটি ভিজ্যুয়াল চেক — মেশিনে পৌঁছানোর আগে বেশিরভাগ সমস্যাগুলি ধরে ফেলে।
পাউডার প্রিন্টার ছেড়ে যখন
প্রতিটি পরিধান সমস্যা একটি নতুন অংশ সমর্থন করে না। একটি বড় রোলার, একটি স্ক্রু ফ্লাইট বা একটি পাম্প প্লাঞ্জার প্রায়ই প্রতিস্থাপনের চেয়ে অনেক বেশি অর্থনৈতিকভাবে পুনরুদ্ধার করা হয় এবং এখানেই একই পরমাণুযুক্ত পাউডারগুলি একটি ভিন্ন ভূমিকা পালন করে। মাধ্যমে লেজার ক্ল্যাডিং , একটি ধাতব বন্ধনযুক্ত স্তর একটি জীর্ণ পৃষ্ঠের উপর ন্যূনতম তরলীকরণ এবং খুব সামান্য বিকৃতি সহ জমা করা হয় এবং উপাদানটি আগের তুলনায় আরও শক্ত মুখের সাথে পরিষেবাতে ফিরে যায়।
ঘর্ষণকারী এবং ক্ষয়কারী শুল্কের জন্য, কার্বাইড-বহনকারী তাপ স্প্রে পাউডারগুলি প্রায়শই ভাল উত্তর, অপেক্ষাকৃত কম তাপ ইনপুটে একটি শক্ত, ভাল-বন্ধনযুক্ত স্তর সরবরাহ করে।
 ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান জন্য টংস্টেন কার্বাইড তাপ স্প্রে পাউডার এইচভিওএফ, প্লাজমা এবং ক্ল্যাডিংয়ের জন্য কোবাল্ট-, নিকেল- এবং NiCr-বন্ডেড কার্বাইড গ্রেডের তুলনা করুন, রিপোর্ট করা কঠোরতা, রসায়ন এবং কণা-আকার বিকল্পগুলির সাথে। পণ্য দেখুন →
আপনি একটি অর্ডার স্থাপন করার আগে জিজ্ঞাসা মূল্য প্রশ্ন
- এই ব্যাচটি কোন আকারের কাটে শ্রেণীবদ্ধ ছিল এবং প্রকৃত বন্টন বক্ররেখা দেখতে কেমন?
- পরিমাপ করা অক্সিজেন এবং নাইট্রোজেনের মাত্রা কী, সাধারণ মান নয়?
- কোন পরমাণুকরণ রুট ব্যবহার করা হয়েছিল এবং কীভাবে উপগ্রহ এবং জরিমানা সরানো হয়েছিল?
- সরবরাহকারী পাউডার এবং ডাউনস্ট্রিম প্রক্রিয়া উভয়ই সমর্থন করতে পারে, যেমন ক্ল্যাডিং বা স্প্রে করা?
- তাদের ব্যাচ ট্রেসেবিলিটি আসলে কী রেকর্ড করে?
একজন সরবরাহকারী যে বিনা দ্বিধায় এইগুলির উত্তর দেয় সে সাধারণত একজন সরবরাহকারী যে উপাদানটি কেবল সংরক্ষণ করার পরিবর্তে বোঝে।
সংযোজন উত্পাদন পাউডার নির্বাচন পর্যায়ে একটু ধৈর্য পুরষ্কার. পরিবারকে বুঝুন, শারীরিক স্পেসিফিকেশনের উপর জোর দিন, প্রক্রিয়ার সাথে কাটার সাথে মিল করুন এবং হ্যান্ডলিং শৃঙ্খলা শক্ত রাখুন। এটি করুন এবং মেশিন, প্যারামিটার এবং অংশের গুণমান নিয়ন্ত্রণ করা অনেক সহজ হয়ে যায় - এবং পাউডারটি পরিবর্তনশীল হওয়া বন্ধ করে দেয় যা আপনি ব্যাখ্যা করতে পারবেন না।