
একটি স্লারি পাম্প প্লাঞ্জার বা লামিনার-ফ্লো রোলার বাল্ক ক্লান্তির কারণে খুব কমই ব্যর্থ হয়। ক্ষয়ক্ষতি পৃষ্ঠ থেকে শুরু হয়: ঘর্ষণ, ক্ষয়, বা বারবার যান্ত্রিক যোগাযোগ উপাদানটিকে অপসারণ করে যতক্ষণ না উপাদানটি তার সহনশীলতা ধরে রাখে। সবচেয়ে ব্যবহারিক শিল্প উত্তর হল কার্বাইড কম্পোজিট পাউডারের একটি স্তর যা তাপীয় স্প্রে, ক্ল্যাডিং বা ঢালাই দ্বারা জমা হয়। সঠিকভাবে নির্দিষ্ট করা হয়েছে, যে স্তরটি একটি বিস্তৃত ব্যবধানে আনকোটেড ইস্পাতকে ছাড়িয়ে যায়; খারাপভাবে নির্দিষ্ট করা হয়েছে, এটি সম্পূর্ণরূপে পরিহারযোগ্য কারণগুলির জন্য প্রথম দিকে ব্যর্থ হয়। এই নিবন্ধটি ব্যাখ্যা করে যে কার্বাইড কম্পোজিট পাউডার কী, এটি কীভাবে তৈরি করা হয় এবং কীভাবে একটি গ্রেড নির্বাচন করতে হয় যা প্রকৃত পরিষেবায় সঞ্চালিত হয়।
কার্বাইড কম্পোজিট পাউডার কি?
কার্বাইড যৌগিক গুঁড়ো একটি নমনীয় ধাতব বাইন্ডারের সাথে একটি শক্ত কার্বাইড পর্যায়কে একত্রিত করে এমন প্রকৌশলী উপকরণ। কার্বাইড ফেজ, সাধারণত টাংস্টেন কার্বাইড (WC) বা ক্রোমিয়াম কার্বাইড (Cr3C2), কঠোরতা এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান প্রতিরোধের প্রদান করে। বাইন্ডার, সাধারণত কোবাল্ট বা একটি নিকেল খাদ, কার্বাইড কণাকে একত্রে ধরে রাখে, প্রভাব শক্তি শোষণ করে এবং জমাকে শক্ততা দেয়।
"যৌগিক" শব্দটি গুরুত্বপূর্ণ পার্থক্য চিহ্নিত করে। একটি বিশুদ্ধ কার্বাইড পাউডার মূলত একটি একক যৌগ। একটি যৌগিক পাউডার একটি পরিকল্পিত মিশ্রণ যাতে সূক্ষ্ম কার্বাইড কণাগুলি একটি ধাতব ম্যাট্রিক্সের মাধ্যমে সমানভাবে বিচ্ছুরিত হয়। স্প্রে বন্দুক বা ক্ল্যাডিং হেডের মাধ্যমে খাওয়ানো হলে, পাউডারটি গলে যায় এবং একটি আবরণ হিসাবে পুনরায় দৃঢ় হয় যা একটি ধাতব ম্যাট্রিক্স কম্পোজিটের মতো আচরণ করে: পরিধান প্রতিরোধ করার জন্য যথেষ্ট শক্ত, তবে যান্ত্রিক ধাক্কা সামলাতে যথেষ্ট শক্ত।
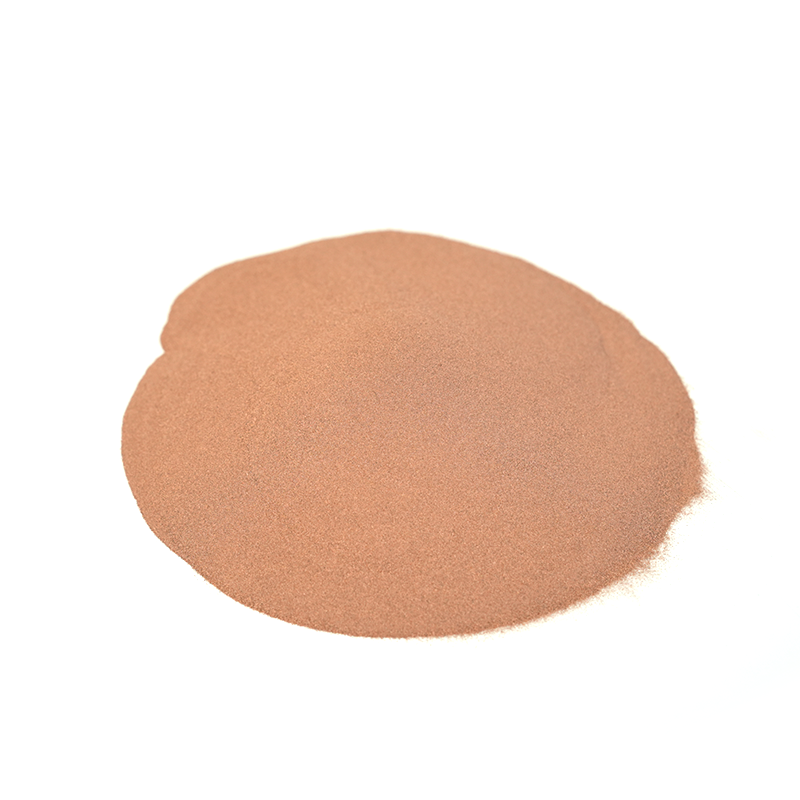
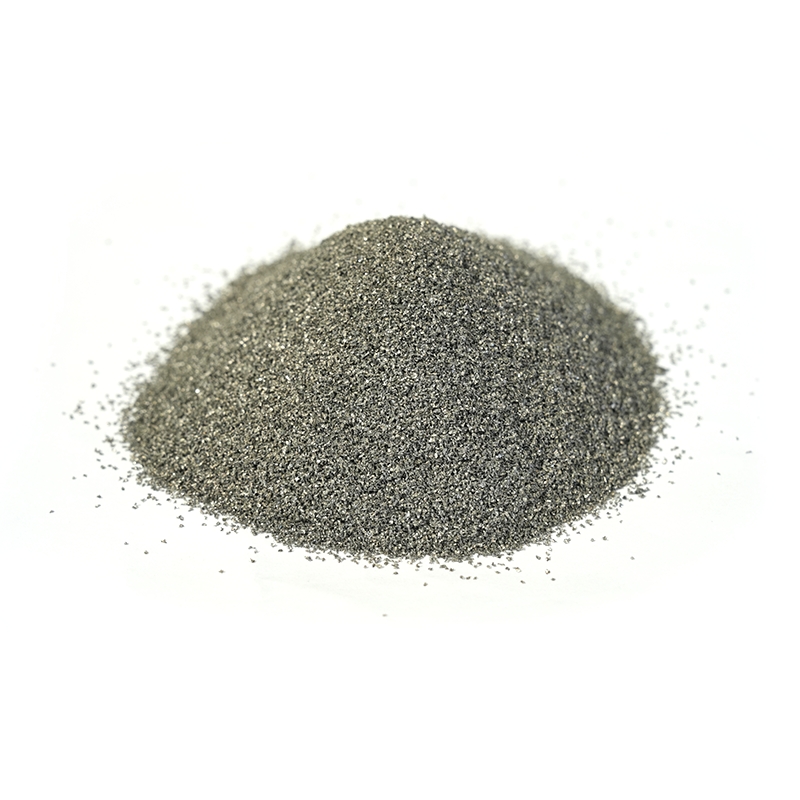
 পরিধান-প্রতিরোধী আবরণ জন্য কার্বাইড কম্পোজিট পাউডার এই পাউডার উচ্চ কঠোরতা এবং জারা প্রতিরোধের জন্য একটি ধাতব বাইন্ডারের সাথে একাধিক কার্বাইডকে মিশ্রিত করে। এর অভিন্ন কণা বন্টন HVOF এবং HVAF স্প্রে করার জন্য উপযুক্ত, এটি ঘর্ষণ এবং অক্সিডেশনের সংস্পর্শে থাকা সরঞ্জাম এবং অংশগুলির জন্য প্রাসঙ্গিক করে তোলে। পণ্য দেখুন →
অনুশীলনে, কার্বাইড কণার আকার এবং বাইন্ডারের সামগ্রী হল দুটি লিভার যা আবরণ আচরণ নিয়ন্ত্রণ করে। সূক্ষ্ম কার্বাইড কণাগুলি মসৃণ, ঘন পৃষ্ঠতল তৈরি করে যা সূক্ষ্ম-কণা ক্ষয়কে ভালভাবে প্রতিরোধ করে; মোটা কার্বাইডগুলি গজিং ঘর্ষণে দাঁড়ায় কিন্তু একটি রুক্ষ ফিনিস ছেড়ে যায়। বাইন্ডারের সামগ্রী সাধারণত ওজন অনুসারে 10 থেকে 25 শতাংশের মধ্যে থাকে: আরও বাইন্ডার শক্ততা যোগ করে, যখন কম বাইন্ডার ভঙ্গুরতার দামে কঠোরতা বাড়ায়। পরিধান-সমালোচনামূলক শিল্পের ক্রেতারা ক্রমবর্ধমানভাবে জেনেরিক কমোডিটি গ্রেডগুলি এড়িয়ে যায় এবং একটি পরিচিত ব্যর্থতার মোডের জন্য তৈরি যৌগিক পাউডারগুলি নির্দিষ্ট করে৷
কিভাবে কার্বাইড কম্পোজিট পাউডার তৈরি করা হয়
তিনটি কারণ ভাল এবং দুর্বল কার্বাইড যৌগিক পাউডারের মধ্যে কর্মক্ষমতা পার্থক্যের বেশিরভাগ নির্ধারণ করে: উত্পাদনের পথ, পাউডারের আকার এবং কার্বাইড-বাইন্ডার ইন্টারফেসের গুণমান।
Sintered এবং চূর্ণ
কার্বাইড এবং বাইন্ডারের মিশ্রণ একটি শক্ত ব্লকে সিন্টার করা হয়, তারপর চূর্ণ করে পাউডারে শ্রেণীবদ্ধ করা হয়। ফলস্বরূপ কণাগুলি কৌণিক এবং অবরুদ্ধ। এই পথটি ঘন, শক্তিশালী কণা তৈরি করে এবং HVOF স্প্রে করার ক্ষেত্রে এটি সাধারণ, যেখানে আবরণের ঘনত্ব পুরোপুরি গোলাকার ফিডের চেয়ে বেশি গুরুত্বপূর্ণ।
জমাট এবং sintered
সূক্ষ্ম কার্বাইড এবং বাইন্ডার পাউডারগুলি একটি জৈব বাইন্ডারের সাথে মিশ্রিত করা হয়, স্প্রে-শুকানো হয় গোলাকার সমষ্টিতে, এবং পর্যায়গুলিকে ফিউজ করতে এবং জৈব উপাদানগুলি অপসারণের জন্য সিন্টার করা হয়। গোলাকার কণাগুলি পাউডার ফিডারের মাধ্যমে আরও সমানভাবে প্রবাহিত হয় এবং আরও সামঞ্জস্যপূর্ণ আবরণ তৈরি করে, যে কারণে এই পথটি সুপারসনিক স্প্রে এবং লেজার ক্ল্যাডিংকে প্রাধান্য দেয়।
পাউডার সাইজিং
চূড়ান্ত শ্রেণীবিভাগ ধাপ কণা আকার বন্টন সেট করে। মোটা কাটা দ্রুত পুরু স্তর তৈরি করে কিন্তু একটি রুক্ষ পৃষ্ঠ ছেড়ে দেয়; সূক্ষ্ম কাটা ঘন, মসৃণ আবরণ তৈরি করে কিন্তু কম সহজে খাওয়ানো হয়। সরবরাহকারীরা যেগুলি কাটা পয়েন্ট এবং বিতরণ আকৃতি উভয়ই নিয়ন্ত্রণ করে তারা আবরণ প্রকৌশলীকে পরিচালনা করার জন্য একটি অনেক ছোট প্রক্রিয়া বৈচিত্র্য দেয়।
| উৎপাদন রুট | কণা আকৃতি | সাধারণ ব্যবহার |
|---|---|---|
| Sintered এবং চূর্ণ | কৌণিক, অবরুদ্ধ | এইচভিওএফ আবরণ, ঘন আমানত |
| জমাট এবং sintered | গোলাকার, ছিদ্রযুক্ত | থার্মাল স্প্রে, লেজার ক্ল্যাডিং, সামঞ্জস্যপূর্ণ খাওয়ানো |
সাধারণ রচনা এবং প্রতিটি এক জন্য কি
দুটি সিস্টেম শিল্প চর্চায় প্রাধান্য পায়: WC-Co এবং Cr3C2-NiCr। প্রতিটির ব্যবহারিক সীমানা জানা সবচেয়ে সাধারণ স্পেসিফিকেশন ত্রুটিগুলি এড়িয়ে যায়।
| সিস্টেম | কঠোরতা | সর্বোচ্চ পরিষেবার তাপমাত্রা। | মূল শক্তি | সাধারণ প্রয়োগ |
|---|---|---|---|---|
| WC-Co | 1100-1300 HV | প্রায় 450 °C | ঘর্ষণ প্রতিরোধের, বলিষ্ঠতা | কাটিং টুল, অংশ পরিধান, টুল জয়েন্টগুলোতে |
| WC-Ni বা WC-Co-NiCr | 1000-1200 HV | প্রায় 500 °C | ভাল জারা প্রতিরোধের | রোলার, শ্যাফ্ট, জলবাহী উপাদান |
| Cr3C2-NiCr | 800-1000 HV | প্রায় 850 °C | উচ্চ-তাপমাত্রা পরিধান এবং অক্সিডেশন প্রতিরোধের | টারবাইনের অংশ, উচ্চ-তাপমাত্রার স্লাইড, অগ্রভাগ |
দ্রুত নির্বাচনের নিয়ম সহজ। যদি উপাদানটি ঠান্ডা হয় এবং ঘর্ষণ প্রধান শত্রু হয়, WC-Co ডিফল্ট। ক্ষয় উপস্থিত থাকলে, একটি নিকেল-ভিত্তিক বাইন্ডারে যান। যদি পৃষ্ঠের তাপমাত্রা 500 °C অতিক্রম করে, Cr3C2-NiCr সাধারণত সঠিক পরিবার।
যেখানে কার্বাইড কম্পোজিট পাউডার মূল্য প্রদান করে
কার্বাইড যৌগিক গুঁড়ো পরিবেশে তাদের খরচ উপার্জন করে যেখানে ডাউনটাইম ব্যয়বহুল এবং প্রতিস্থাপন কঠিন।
- প্রক্রিয়া সরঞ্জামের জন্য পরিধান-প্রতিরোধী আবরণ: রোলার, শ্যাফ্ট হাতা, বুশিং, প্লাঞ্জার এবং পিস্টন রডগুলি সাধারণ প্রার্থী। সুপারসনিক স্প্রে করা বা HVOF দ্বারা প্রয়োগ করা একটি টাংস্টেন কার্বাইড আবরণ শক্ত ইস্পাতের তুলনায় পৃষ্ঠের আয়ুকে কয়েকবার প্রসারিত করে।
- কাটা এবং তুরপুন সরঞ্জাম: মাইনিং বিট, রোড মিলিং পিকস, এবং মেটাল-কাটিং ইনসার্টগুলি কাটিং প্রান্তে কঠোরতার জন্য WC-ভিত্তিক কম্পোজিটের উপর নির্ভর করে।
- মেরামত এবং পুনর্নির্মাণ: জীর্ণ অংশগুলিকে কার্বাইড কম্পোজিট দিয়ে লেজার ক্ল্যাডিং বা প্লাজমা ক্ল্যাডিং দ্বারা পুনর্নির্মাণ করা হয়, মাত্রা পুনরুদ্ধার করা হয় এবং একই সাথে মূল স্পেসিফিকেশনে উন্নতি করা হয়।
- উচ্চ-তাপমাত্রার উপাদান: Cr3C2-NiCr আবরণ গ্যাস টারবাইন এবং দহন পরিবেশে অংশগুলিকে রক্ষা করে যেখানে একা কঠোরতা যথেষ্ট নয়।
 টংস্টেন কার্বাইড থার্মাল স্প্রে পাউডার সিরিজ থার্মাল স্প্রে এবং ক্ল্যাডিং প্রক্রিয়াগুলির জন্য প্রকৌশলী, এই সিরিজে বিভিন্ন কার্বাইড সামগ্রী সহ কোবাল্ট এবং নিকেল ম্যাট্রিক্স অ্যালয় অন্তর্ভুক্ত রয়েছে। এটি উচ্চ-তাপমাত্রার ক্ষয়, শিলা পরিধান, এবং গলিত ধাতু জারা, সমর্থনকারী মেরামত এবং OEM আবরণ অ্যাপ্লিকেশনগুলিকে সম্বোধন করে। পণ্য দেখুন →
একটি আবরণ প্রয়োগের জন্য, পাউডার অবশ্যই স্প্রে প্রক্রিয়া এবং লক্ষ্য পৃষ্ঠের ফিনিস অনুসারে হবে। থার্মাল স্প্রে গ্রেডগুলি সামঞ্জস্যপূর্ণ ফিড এবং কণার রূপবিদ্যার জন্য ইঞ্জিনিয়ার করা হয়, যে কারণে একটি ডেডিকেটেড থার্মাল-স্প্রে পাউডার ব্যবহার করা সাধারণত একটি জেনেরিক গ্রেডকে পরিষেবাতে চাপ দেয়। একই চিন্তাভাবনা মেরামত কাজের ক্ষেত্রেও প্রযোজ্য: স্থানীয় পরিধানের কারণে একটি ব্যয়বহুল শ্যাফ্ট বা রোলার স্ক্র্যাপ করার পরিবর্তে, একটি দোকান কার্বাইড কম্পোজিট দিয়ে পৃষ্ঠটি তৈরি করতে পারে এবং এটিকে আসল সহনশীলতায় শেষ করতে পারে। মেরামত করা অংশটি প্রায়শই মূলকে ছাড়িয়ে যায়, কারণ প্রকৌশলী পৃষ্ঠটি কখনই প্রাথমিক নকশার অংশ ছিল না।
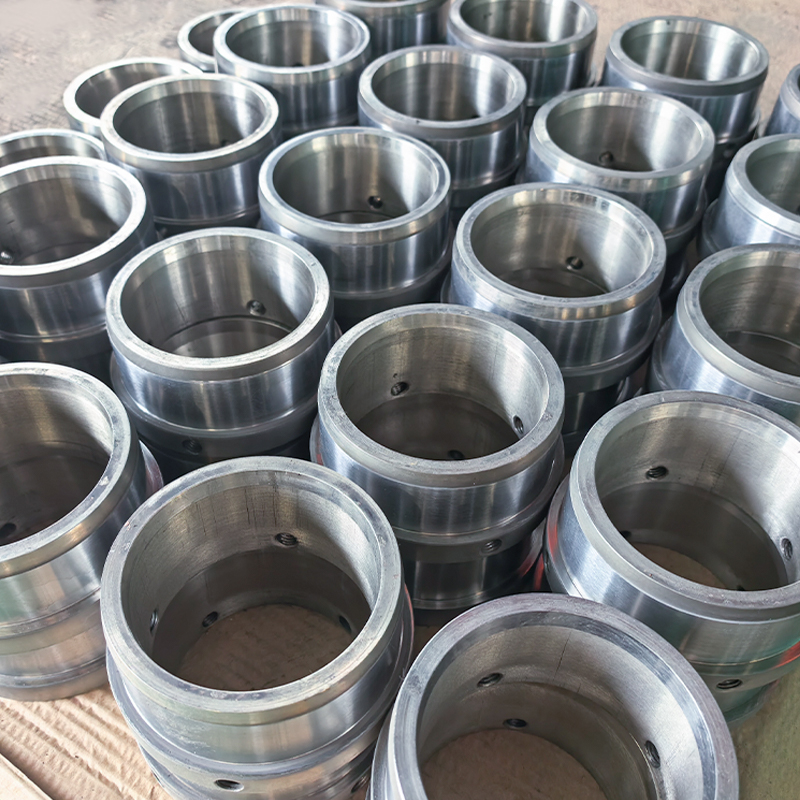
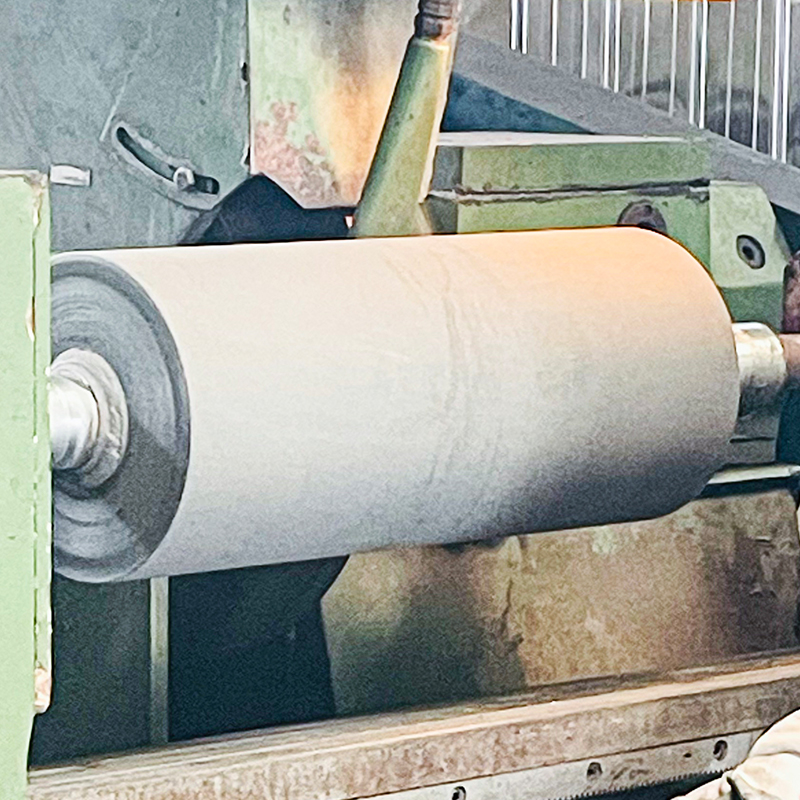 কাস্টমাইজড টংস্টেন কার্বাইড লেপা উপাদান এই অফারটি টংস্টেন কার্বাইড বা সিরামিক ফিনিশ সহ প্রলিপ্ত রোলার, বুশিং এবং শ্যাফ্ট ইনস্টল করার জন্য প্রস্তুত প্রদান করে। এটা যোগ্য প্রলিপ্ত অংশ খুঁজছেন গাছের জন্য উপযুক্ত ইন-হাউস লেপ পদক্ষেপ ছাড়াই, ডিউটির দাবির জন্য পরিধান প্রতিরোধের সরবরাহ করে। পণ্য দেখুন →
OEM অংশ এবং প্রতিস্থাপন উপাদানগুলির জন্য, অনেক গাছপালা একটি ইন-হাউস লেপ ধাপের পরিবর্তে একটি সম্পূর্ণ প্রলিপ্ত উপাদান পছন্দ করে। টংস্টেন-কারবাইড-কোটেড রোলার, প্লাঞ্জার এবং হাতা ইনস্টল করার জন্য প্রস্তুত সরবরাহ করা হয়, আবরণটি ইতিমধ্যেই বর্ণিত দায়িত্বের জন্য যোগ্য।
কিভাবে সঠিক গ্রেড নির্বাচন করবেন
নির্বাচন অপারেটিং অবস্থার সাথে শুরু হয়, পাউডার ক্যাটালগ দিয়ে নয়। ক্রমানুসারে এই পয়েন্টগুলির মাধ্যমে কাজ করুন এবং প্রার্থী তালিকা দ্রুত সংকুচিত হবে।
- প্রভাবশালী পরিধান মোড সনাক্ত করুন. ঘর্ষণ, ক্ষয়, স্লাইডিং পরিধান, এবং গহ্বর প্রতিটি কার্বাইড আকার এবং বাইন্ডার বিষয়বস্তু বিভিন্ন অনুকূল।
- পরিষেবার তাপমাত্রা সেট করুন। মোটামুটি 500 °C এর উপরে, WC-ভিত্তিক কম্পোজিটগুলি কঠোরতা হারায় এবং আবরণ ক্ষয় হতে পারে; Cr3C2-NiCr এ স্যুইচ করুন।
- রাসায়নিক পরিবেশ পরীক্ষা করুন। নিকেল বাইন্ডার অনেক প্রক্রিয়ার তরলে কোবাল্টের চেয়ে অনেক ভালো জলীয় ক্ষয় প্রতিরোধ করে; অম্লীয় পরিষেবা একটি সিল বা বিশেষ গ্রেড দাবি করতে পারে।
- কণা আকার বিতরণ চয়ন করুন. এটি আবরণের ঘনত্ব, পৃষ্ঠের রুক্ষতা এবং সর্বাধিক ব্যবহারিক আবরণ বেধ নিয়ন্ত্রণ করে।
- প্রক্রিয়ায় পাউডার মেলে। এইচভিওএফ এবং সুপারসনিক স্প্রে করার জন্য একটি আকার কাটা প্রয়োজন যা নির্ভরযোগ্যভাবে ফিড করে; লেজার ক্ল্যাডিং একটি ভিন্ন উইন্ডো প্রয়োজন; oxyacetylene স্প্রে ঢালাই একটি বিস্তৃত পরিসীমা সহ্য করে।
একটি সাধারণ ভুল কঠোরতা উপর বিশুদ্ধভাবে নির্বাচন করা হয়. বাইন্ডার ক্ষয় হলে বা পরিষেবার তাপমাত্রা ম্যাট্রিক্সকে নরম করে দিলে সর্বোচ্চ ভিকার সংখ্যার আবরণ তাড়াতাড়ি ব্যর্থ হতে পারে। এই কারণেই অভিজ্ঞ ক্রেতারা সরবরাহকারীকে শুধুমাত্র কঠোরতার মান না দিয়ে তাপমাত্রা, মিডিয়া, পরিধানের মোড এবং সারফেস ফিনিশ টার্গেট সহ সম্পূর্ণ অপারেটিং ছবি দেন। সম্পূর্ণ উপাদান পরিবার জুড়ে বৈশিষ্ট্যগুলির তুলনা করার জন্য একটি ভাল সংস্থান হল আমাদের কার্বাইড কম্পোজিট পাউডারের ধরন এবং নির্বাচন নির্দেশিকা, যা একই সিদ্ধান্তগুলিকে আরও গভীরতার সাথে কভার করে।
একবার একটি গ্রেড বাছাই করা হলে, যাচাইকরণ লুপ বন্ধ করে দেয়। একটি দ্রুত মেটালোগ্রাফিক চেক কার্বাইড বন্টন এবং ছিদ্রতা নিশ্চিত করে, যখন আবরণ স্তর জুড়ে একটি কঠোরতা ট্র্যাভার্স দেখায় যে জমাটি স্পেসিফিকেশনের সাথে মেলে কিনা। গুরুত্বপূর্ণ উপাদানগুলির জন্য, বন্ড শক্তি পরীক্ষা এবং প্রক্রিয়া ডকুমেন্টেশন পাউডার রসায়নের মতোই গুরুত্বপূর্ণ।
উপসংহার সহজ. কার্বাইড কম্পোজিট পাউডার একক উপাদান নয়; এটি একটি নকশা সিস্টেম। কার্বাইড রসায়ন, বাইন্ডার ধাতুবিদ্যা, উৎপাদন রুট এবং কণার আকার সবই চূড়ান্ত ফলাফল পরিবর্তন করে। সেগুলি ঠিক করুন, এবং একটি প্রলিপ্ত উপাদান জরুরী ব্যর্থতার পরিবর্তে একটি নির্ধারিত রক্ষণাবেক্ষণ আইটেম হয়ে যায়। এগুলি ভুল করুন, এবং কোনও আবরণ বেধ কাজ বাঁচাতে পারবে না।
প্রতিটি পরিধান-সমালোচনামূলক অ্যাপ্লিকেশন ব্যর্থতার মোড এবং পরিষেবা খামের একটি স্পষ্ট সংজ্ঞা দিয়ে শুরু হয়। একবার সেগুলি জানা হয়ে গেলে, সঠিক কার্বাইড কম্পোজিট পাউডার নির্দিষ্ট করা, প্রয়োগ করা এবং যাচাই করা যেতে পারে এবং উদ্ভিদটি আসলে যা প্রয়োজন তা পায়: একটি পৃষ্ঠ যা পরিকল্পিত রক্ষণাবেক্ষণ উইন্ডো পর্যন্ত স্থায়ী হয়৷